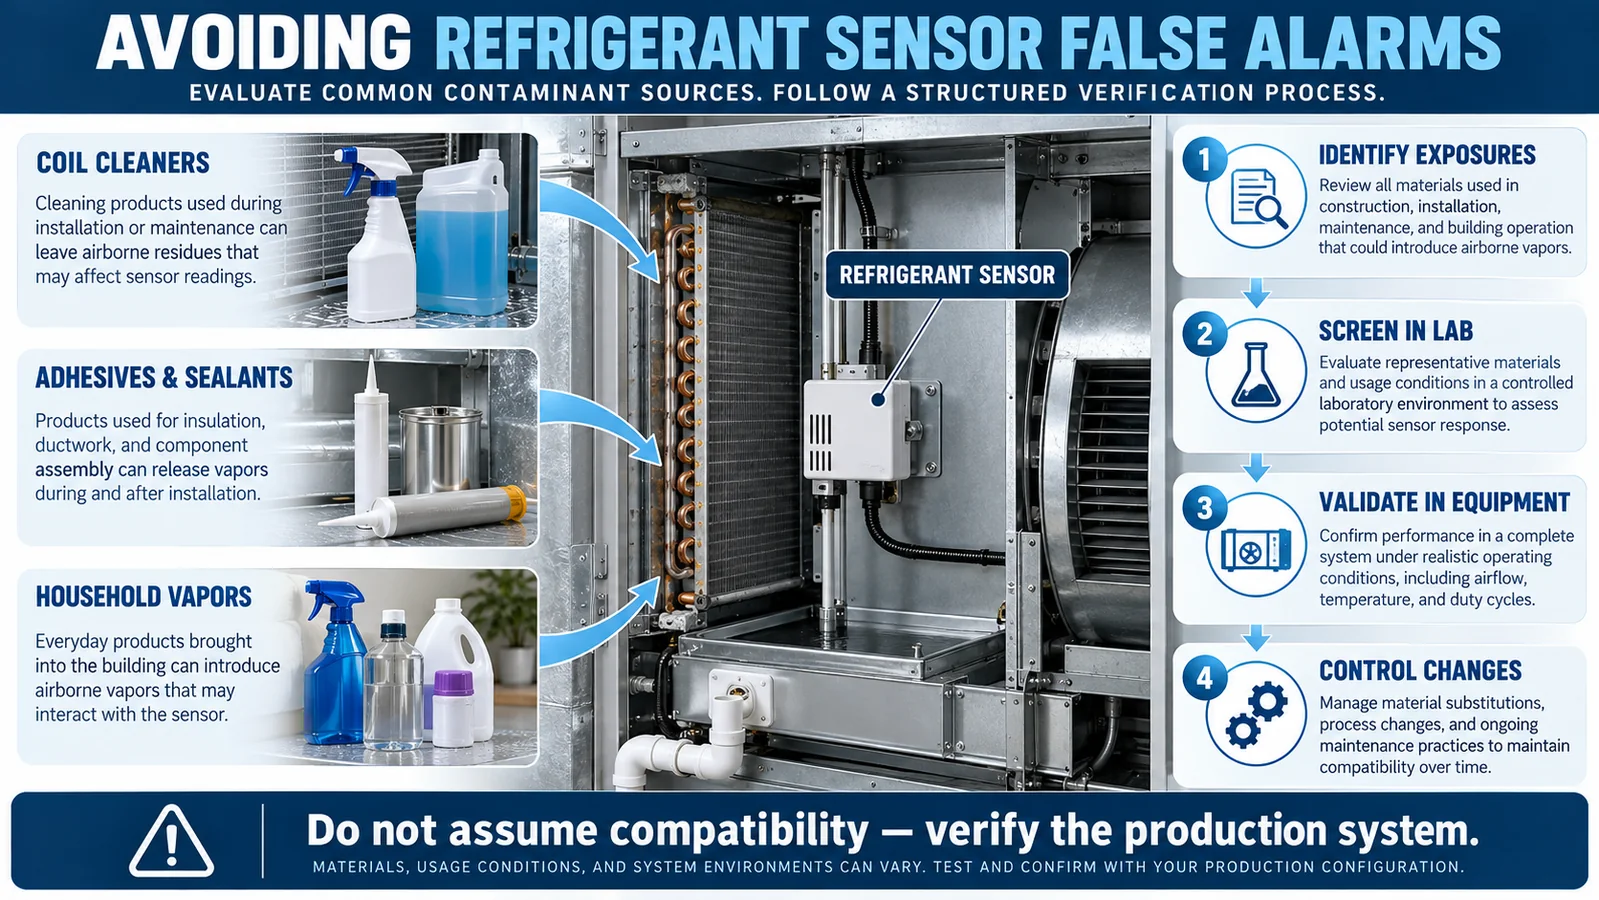
Um detector de refrigerante HVAC é instalado em um ambiente químico e não em ar limpo de laboratório. Os limpadores de bobina podem ser aplicados durante o serviço, os adesivos e selantes podem curar dentro do gabinete, o isolamento e as peças plásticas podem emitir vapores, a condensação pode transportar resíduos e os aerossóis domésticos podem entrar através do ar de retorno. Um sinal inexplicável neste ambiente pode ser um evento real de refrigerante, uma resposta de interferência, uma entrada contaminada, uma falha elétrica ou um problema no sistema de controle. Tratar todos os sinais inesperados como “alarmes falsos” não é seguro e é tecnicamente incompleto.
Este guia apresenta um método disciplinado para avaliar alarmes falsos do sensor de refrigerante de produtos químicos em equipamentos HVAC R32 e R454B. Ele explica o mapeamento de exposição, seleção de materiais, triagem controlada, testes de equipamentos de intenção de produção, lógica de alarme versus falha, recuperação, instruções de serviço, evidências de campo e controle de alterações. Intencionalmente não publica uma lista universal de produtos seguros ou inseguros. Formulações químicas, níveis de exposição, variantes de sensores, estruturas de proteção, temperatura, umidade e fluxo de ar do equipamento influenciam o resultado.
Comece substituindo a frase “alarme falso” por uma árvore de causas
A frase é frequentemente usada antes que alguém tenha estabelecido que o refrigerante estava ausente ou que o detector se comportou incorretamente. Em vez disso, construa uma árvore de causas. Uma ramificação cobre o gás alvo real que chega ao sensor. Outro cobre a exposição a vapores ou líquidos não-alvo. Um terceiro cobre falhas elétricas e de comunicação. Ramificações adicionais cobrem erros de instalação, entradas bloqueadas, água, fiação danificada, lógica do controlador, estado de calibração e erros no modo de teste.
Para cada evento de campo, preserve o sinal bruto do detector, estados de alarme e falha, registros de data e hora, comando e feedback do ventilador, temperatura, umidade, atividade de serviço recente, materiais usados e revisão do controlador. Se o sistema armazenar apenas um alarme binário, considere adicionar logs de engenharia durante o desenvolvimento. Sem histórico de sinais, as equipes podem confundir uma exposição química de recuperação lenta com um vazamento recorrente de refrigerante ou descartar um vazamento intermitente real como um comportamento incômodo.
Não suprima o sintoma antes de identificar a causa. Aumentar um atraso, calcular a média dos canais ou alterar uma regra de reinicialização pode ocultar um evento relevante para a segurança. Qualquer mudança de lógica precisa de uma avaliação de risco documentada e de uma verificação no nível do equipamento.
Mapeie as exposições químicas ao longo do ciclo de vida do produto
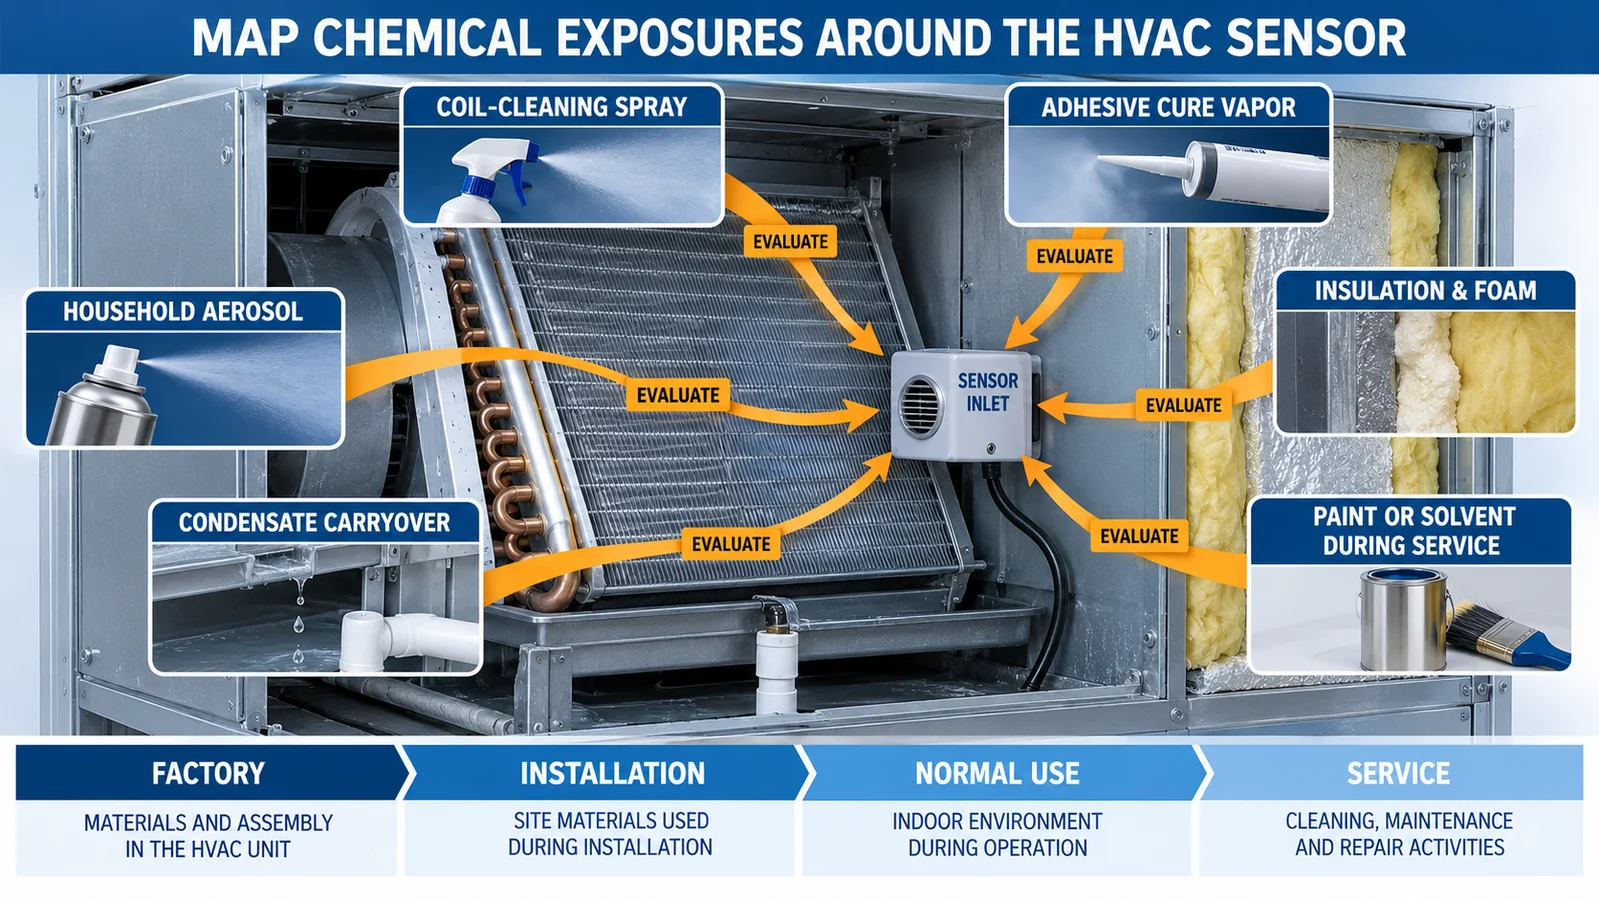
Crie um inventário de exposição para quatro fases: montagem na fábrica, instalação em campo, uso normal e serviço. As fontes de fábrica podem incluir adesivos, revestimentos isolantes, agentes de limpeza, lubrificantes, rótulos, espuma, embalagens e plásticos recentemente moldados. A instalação introduz selantes, juntas de tubos, tinta, pó de construção e produtos de limpeza. O uso normal introduz aerossóis domésticos, fragrâncias, produtos à base de álcool, vapores de cozinha e produtos de limpeza através do ar de retorno. O serviço pode produzir spray concentrado de limpeza de bobina, solvente, desinfetante, fluido de detecção de vazamento ou vapor de cura adesiva próximo ao sensor.
Registre o material comercial real, formulação ou referência de dados de segurança, quantidade de aplicação, estado de cura, localização, fluxo de ar e duração esperada. Um rótulo genérico como “limpador” não é suficiente porque dois produtos utilizados para o mesmo fim podem ter componentes voláteis diferentes. Da mesma forma, um adesivo curado e um adesivo recém-misturado são casos de exposição diferentes.
Priorize a exposição confiável em vez de testar uma biblioteca química arbitrária. O objetivo é cobrir os materiais e as condições de uso que o programa de equipamentos permite, além das condições previsíveis de serviço e de uso doméstico identificadas pela avaliação de risco.
Entenda por que os rótulos de tecnologia não estabelecem seletividade
NDIR, semicondutor, eletroquímico, fotoacústico e outros princípios de detecção interagem com gases de maneira diferente, mas o nome de uma tecnologia não é uma especificação completa de seletividade. Filtros ópticos, comprimento de onda da fonte, comprimento do caminho, processamento de sinal, compensação, materiais de invólucro e calibração são todos importantes. Dois módulos NDIR podem se comportar de maneira diferente em relação ao mesmo vapor, e duas variantes em uma família de produtos podem usar firmware ou componentes ópticos diferentes.
Use dados de fornecedores para selecionar candidatos para triagem, mas valide o modelo exato e o sufixo que entrarão em produção. Peça condições de teste de interferência, não apenas uma declaração como “anti-interferência”. Evidências úteis identificam o material, a concentração de vapor, a duração da exposição, as condições ambientais, a métrica de resposta, os critérios de recuperação, o número de amostras e a verificação do gás-alvo pós-exposição.
A capa protetora instalada também pode alterar a seletividade na prática. Pode absorver ou retardar alguns vapores, reter condensado ou retardar o transporte do gás alvo. Portanto, tanto o sensor simples quanto o conjunto de produção podem precisar de testes para diferentes questões de engenharia.
Os limpadores de bobina exigem avaliação específica da aplicação
Os limpadores de bobina variam amplamente. Eles podem ser ácidos, alcalinos, contendo solventes, à base de detergente, espumantes, sem enxágue, enxaguados, perfumados ou desinfetantes. O sensor pode encontrar um aerossol durante a aplicação, vapor durante o tempo de permanência, líquido diluído através de condensado ou resíduo que libera vapor quando a bobina fica úmida ou quente.
Defina o procedimento de serviço permitido antes de projetar o teste. Registrar se o equipamento está ligado, se o sensor permanece instalado, quais painéis são retirados, como o limpador é aplicado, quanto tempo permanece, se é enxaguado e quando a unidade volta a funcionar. Um spray concentrado direto na entrada do sensor não é representativo se as instruções o proibirem; por outro lado, um teste remoto de vapor de baixo nível é insuficiente se o serviço normal ocorrer a centímetros da entrada.
Teste o comportamento imediato e a recuperação. Após a exposição do limpador ter sido eliminada de acordo com o procedimento de serviço, verifique se o sensor retorna ao seu estado normal definido e ainda responde corretamente ao teste de refrigerante aplicável. Um sensor que parece silencioso, mas foi envenenado ou bloqueado, não é um resultado positivo.
Adesivos, selantes, espumas e isolamentos precisam de controles de estado de cura
Adesivos e selantes para gabinetes podem liberar compostos voláteis durante a mistura e a cura. Fitas de espuma, isolamento, material de envasamento, etiquetas e gaxetas também podem liberar gases, especialmente quando novos ou aquecidos. Um protótipo montado semanas antes do teste pode não representar uma unidade de produção enviada logo após a montagem.
Crie uma lista de materiais vinculada a números de peças e fornecedores aprovados. Identifique a massa da aplicação, a geometria do cordão, o tempo de cura, a temperatura e a ventilação. Teste a idade de montagem confiável mais jovem, bem como condições de produção estáveis. Se um fornecedor alterar a formulação sem alterar o nome comercial do produto, o seu processo de controle de alterações de entrada ainda deverá capturar o risco.
A colocação pode reduzir a exposição separando a entrada de uma pluma de cura concentrada, mas a solução não pode bloquear o caminho do refrigerante. Se uma blindagem ou caminho de fluxo de ar for introduzido, revalide a resposta do gás alvo. A substituição do material pode ser preferível quando um adesivo necessário produz um sinal inaceitável ou uma recuperação longa.
Os vapores domésticos entram através do sistema de retorno de ar
O ar ambiente pode transportar produtos de limpeza em aerossol, sprays à base de álcool, fragrâncias, produtos de higiene pessoal, vapor de tinta e emissões de cozinha. Se estes alcançam o detector depende do tipo de equipamento e da posição do sensor. Um detector dentro do caminho do ar de retorno pode experimentar um pulso mais curto e mais concentrado do que um detector em um compartimento fechado da bobina. A velocidade do ventilador, a condição do filtro, o volume da sala e a proximidade do uso do produto influenciam a exposição.
Projete testes de vapor doméstico a partir de cenários realistas. Não instrua usuários ou técnicos a pulverizar produtos em uma unidade operacional. Os testes de laboratório devem controlar a quantidade de material, troca de ar, distância, temperatura, umidade e duração da exposição. Inclua um caso de uso próximo plausível e o caso máximo previsível justificado pela análise de risco.
O resultado do teste deve distinguir um sinal temporário do detector de um alarme do sistema e de danos permanentes. Registre a saída bruta, controle a filtragem, status de alarme, diagnóstico, recuperação e resposta ao refrigerante pós-exposição. Um material que não acione o sistema final ainda poderá reduzir a margem ou ampliar a recuperação.
O condensado pode transportar resíduos para a entrada
A exposição química não se limita ao vapor. Os resíduos do limpador podem se dissolver na condensação, respingar de uma panela, espalhar-se ao longo de um chicote ou secar em uma abertura protetora. A alta umidade também pode alterar a adsorção, as superfícies ópticas ou o vazamento eletrônico. A pesquisa da AHRTI e os requisitos da UL tratam a umidade, o envenenamento e a exposição ambiental como parte das considerações de confiabilidade do sensor, mas o fabricante do equipamento ainda deve avaliar sua geometria e materiais específicos.
Mapeie caminhos de água normais e anormais. Incluem drenos entupidos, falha da bomba, inclinação da unidade, filtros úmidos, transporte da bobina, limpeza e absorção de cabos. Se o sensor puder ser molhado, determine o comportamento pretendido: permanecer funcional, emitir uma falha, recuperar após a secagem ou exigir substituição. Essa decisão pertence à lógica de controle e às instruções de serviço.
Após qualquer teste de exposição a líquidos, inspecione a entrada e os componentes eletrônicos e execute uma verificação do gás alvo. A ausência de alarme falso não é suficiente se o líquido impedir a detecção posterior de refrigerante.
A colocação pode reduzir a exposição desnecessária sem bloquear o gás
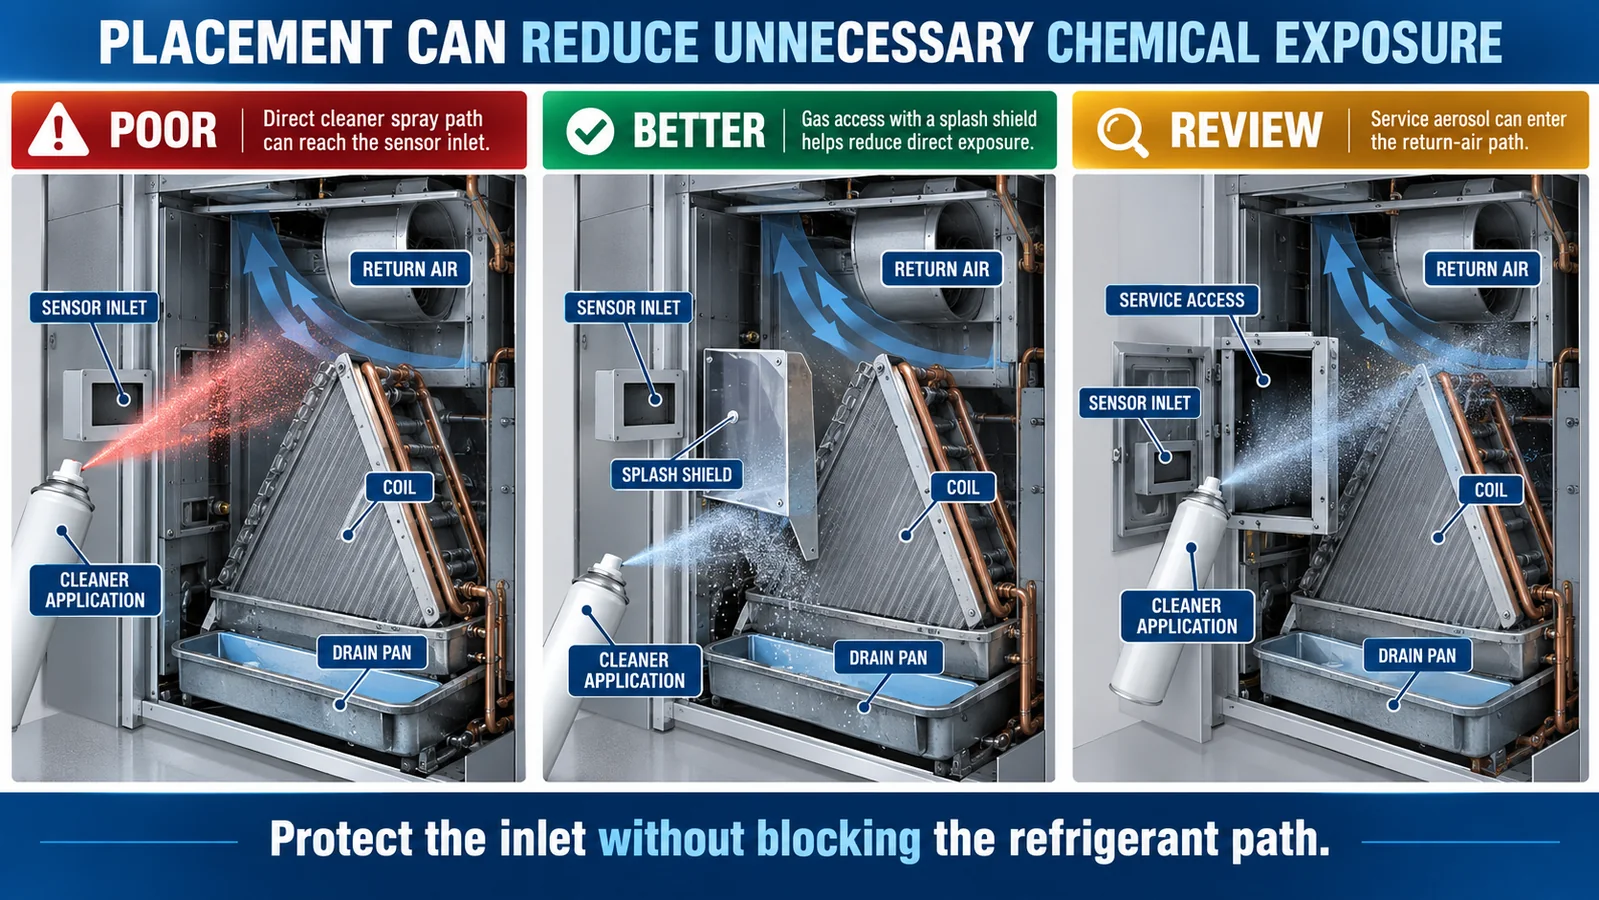
A melhor colocação geralmente equilibra dois objetivos concorrentes: interceptar uma pluma de refrigerante confiável e evitar pulverização direta de limpador, condensação normal, zonas de cura adesiva ou contaminantes concentrados do ar de retorno. Use o mapa de exposição junto com o mapa do caminho de liberação. Não otimize um isoladamente.
Uma proteção contra respingos, labirinto, filtro, membrana ou orientação de entrada alternativa podem melhorar a robustez, mas cada um altera o transporte. Avalie o gás alvo, interferentes representativos, carga de poeira, condensação, limpeza, tolerância de fabricação e envelhecimento na montagem final. Torne os requisitos de manutenção e proteção de serviço visíveis nos desenhos.
Se o sensor precisar permanecer em um caminho de retorno exposto quimicamente, considere se o princípio de detecção e o processamento de sinal selecionados fornecem seletividade e recuperação adequadas. A resposta deve vir de evidências controladas do produto exato, e não de uma alegação genérica de tecnologia.
Construa uma matriz controlada de triagem de interferência
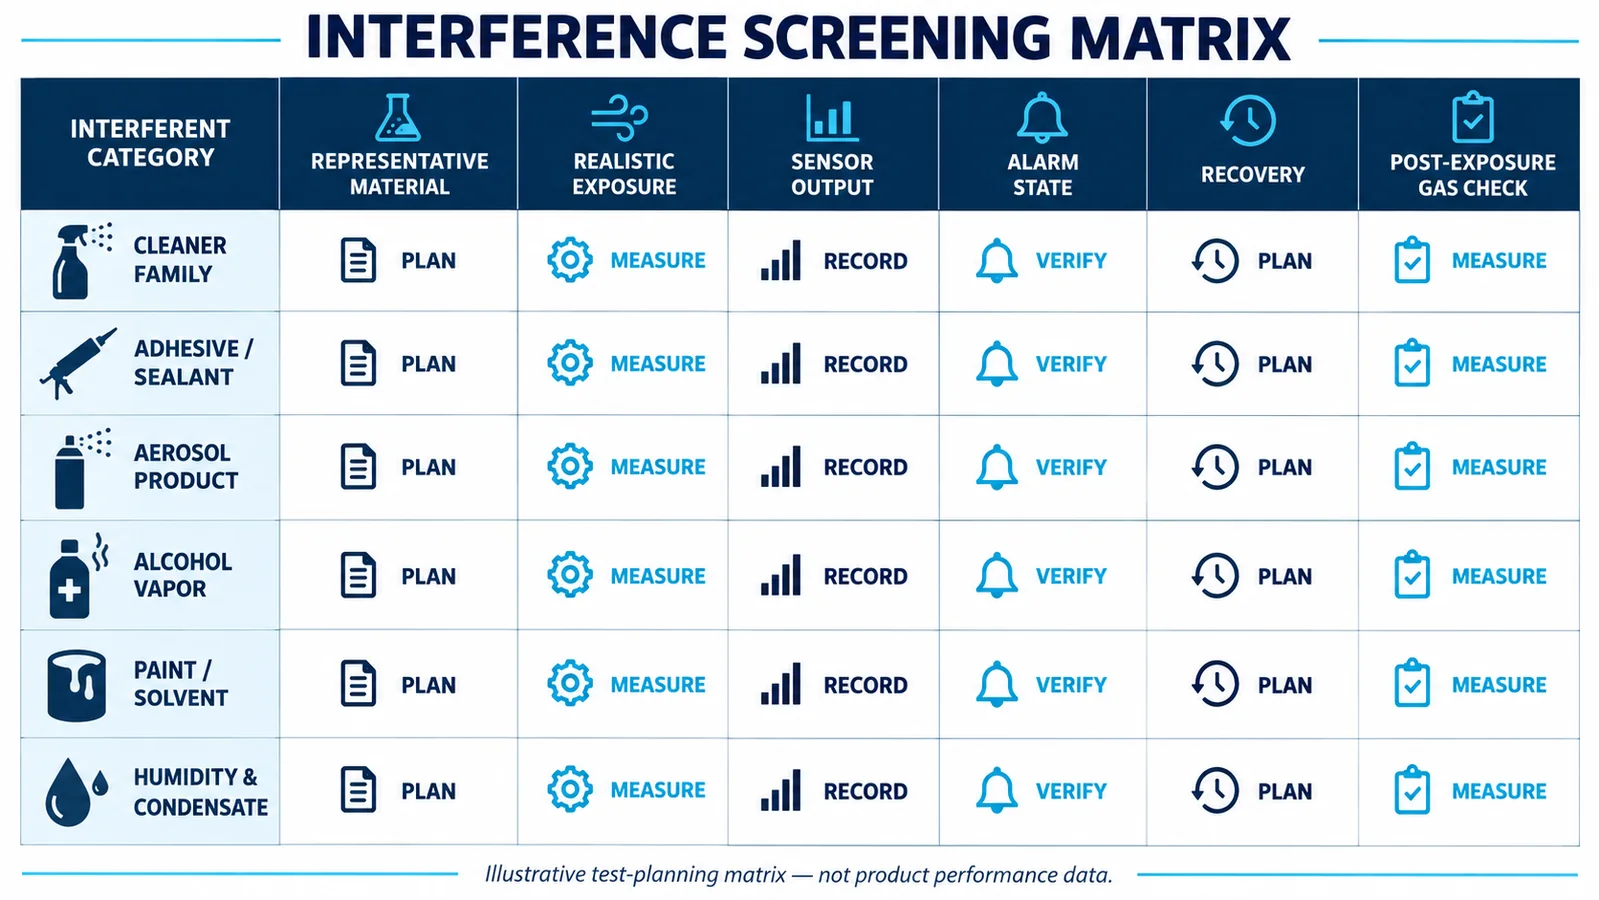
As linhas devem representar materiais aprovados e exposições de campo confiáveis. As colunas devem capturar a identidade do material, lote ou formulação, preparação, concentração de exposição ou método de geração, duração, temperatura, umidade, fluxo de ar, saída do sensor, estado de alarme, estado de falha, recuperação e verificação do gás alvo pós-exposição. Separe a triagem do sensor descoberto da confirmação do equipamento de produção.
Incluir controles. Uma linha de base de ar limpo mostra desvios durante o teste. Um instrumento de referência ou método validado de geração de vapor ajuda a estabelecer a exposição. As réplicas revelam a variabilidade da amostra. Uma verificação do gás alvo antes e depois da exposição detecta perda de sensibilidade. Se o estudo utilizar material substituto, documente por que ele representa a família de produtos permitida.
O gráfico matricial abaixo é apenas um conteúdo de planejamento ilustrativo. Não afirma que um limpador, álcool, adesivo ou solvente seja compatível com qualquer sensor Winsen. A compatibilidade deve ser estabelecida para o material e sensor exatos sob condições controladas.
Use um método laboratorial seguro e repetível
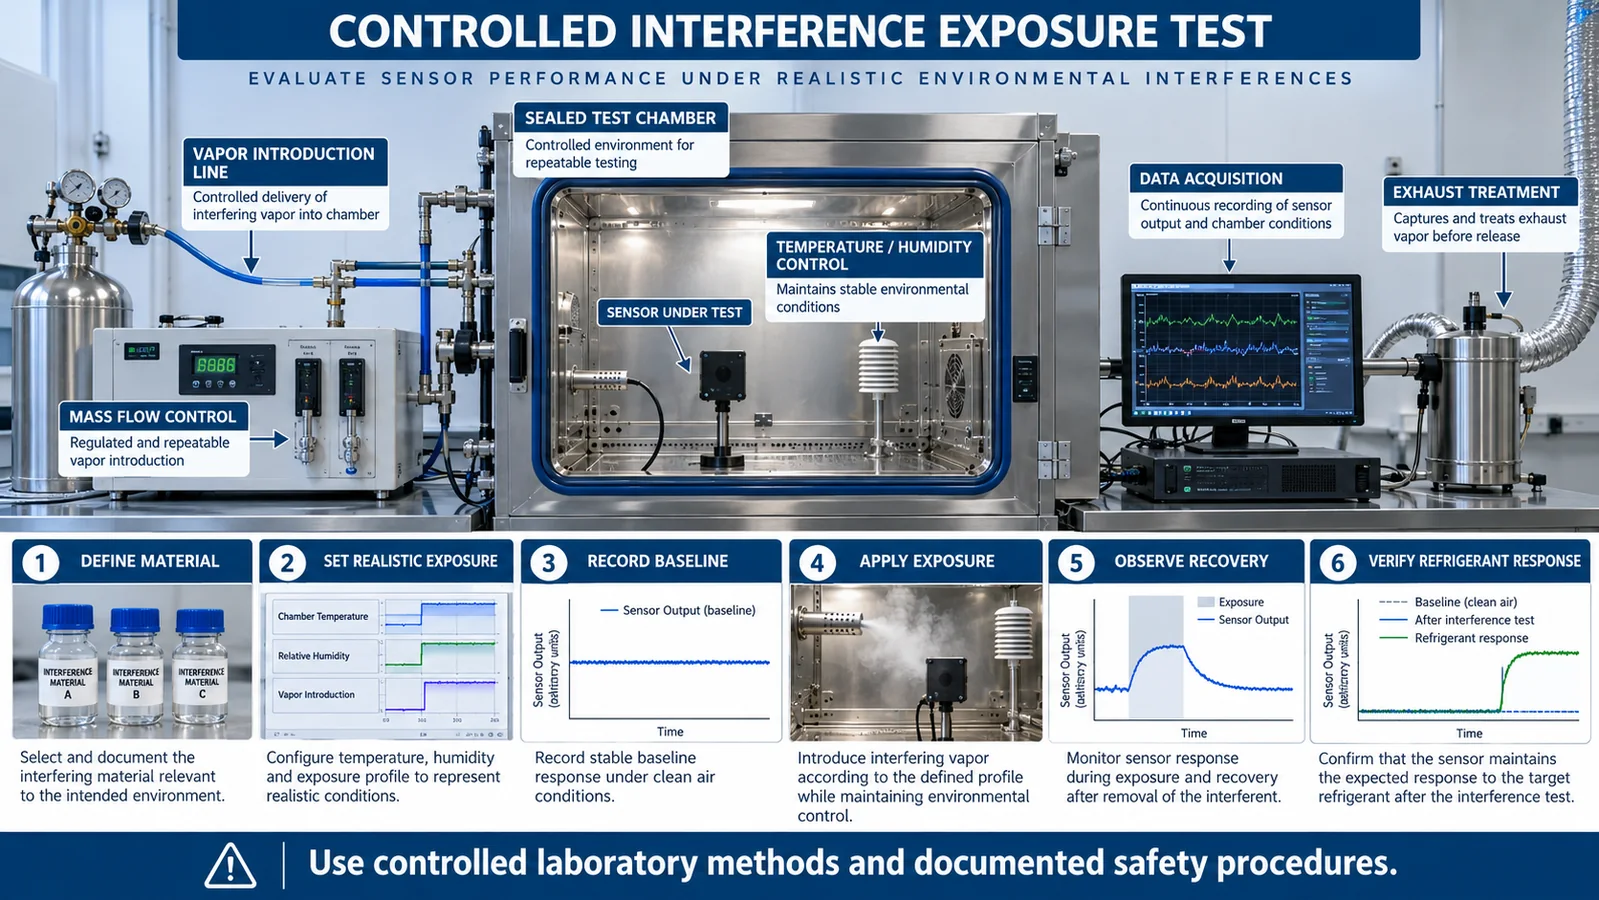
Um sistema de teste adequado pode controlar temperatura, umidade, fluxo de ar, geração de vapor, tempo de exposição, amostragem e exaustão. A instrumentação de referência deve ser apropriada para o material de teste e não deve, por si só, introduzir contaminação. Todo o trabalho deve seguir procedimentos de segurança laboratoriais documentados e requisitos de manuseio de materiais.
Comece com uma linha de base estável de ar limpo. Introduza a interferência de forma controlada, registre o sinal e os estados completos do sensor e, em seguida, purgue ou faça a transição de acordo com o protocolo. Continue gravando através da recuperação. Finalmente, aplique o método de verificação de refrigerante aprovado para confirmar se a função de segurança do detector permanece intacta.
Evite testes improvisados, como colocar um recipiente aberto de solvente ao lado do equipamento ou pulverizar produtos domésticos em direção a um sensor. Eles fornecem um controle deficiente da exposição, podem danificar o equipamento e criar riscos desnecessários. Um método repetível é essencial para comparar amostras, firmware, capas protetoras e revisões de materiais.
Defina critérios de aprovação antes de ver os resultados
Critérios predefinidos evitam que as equipes racionalizem comportamentos inesperados. Os critérios podem abranger a mudança de saída máxima permitida, se ocorrer um alarme ou falha, tempo de recuperação, estabilidade da linha de base, comportamento de diagnóstico e resposta ao gás-alvo pós-exposição. Use a norma aplicável, o conceito de segurança do equipamento e a especificação do sensor controlado para defini-los.
Diferentes classes de exposição podem exigir decisões diferentes. Um adesivo de fábrica aprovado pode não produzir nenhuma resposta incômoda durante a produção e envio. Um spray de limpeza direto proibido pode ser gerenciado através de instruções de serviço e proteção física. Um vapor doméstico previsível pode precisar evitar o alarme, preservando ao mesmo tempo a detecção imediata do gás alvo. A análise de risco deve explicar o tratamento escolhido.
Não use um filtro de software não documentado para forçar uma passagem. A filtragem adiciona atraso e pode reduzir a resposta a um evento real de refrigerante. Qualquer alteração na filtragem, eliminação, votação, correção de linha de base ou redefinição precisa de um tempo de resposta ponta a ponta e de uma revisão de falhas.
Alarme separado, falha do detector e revisão de interferência
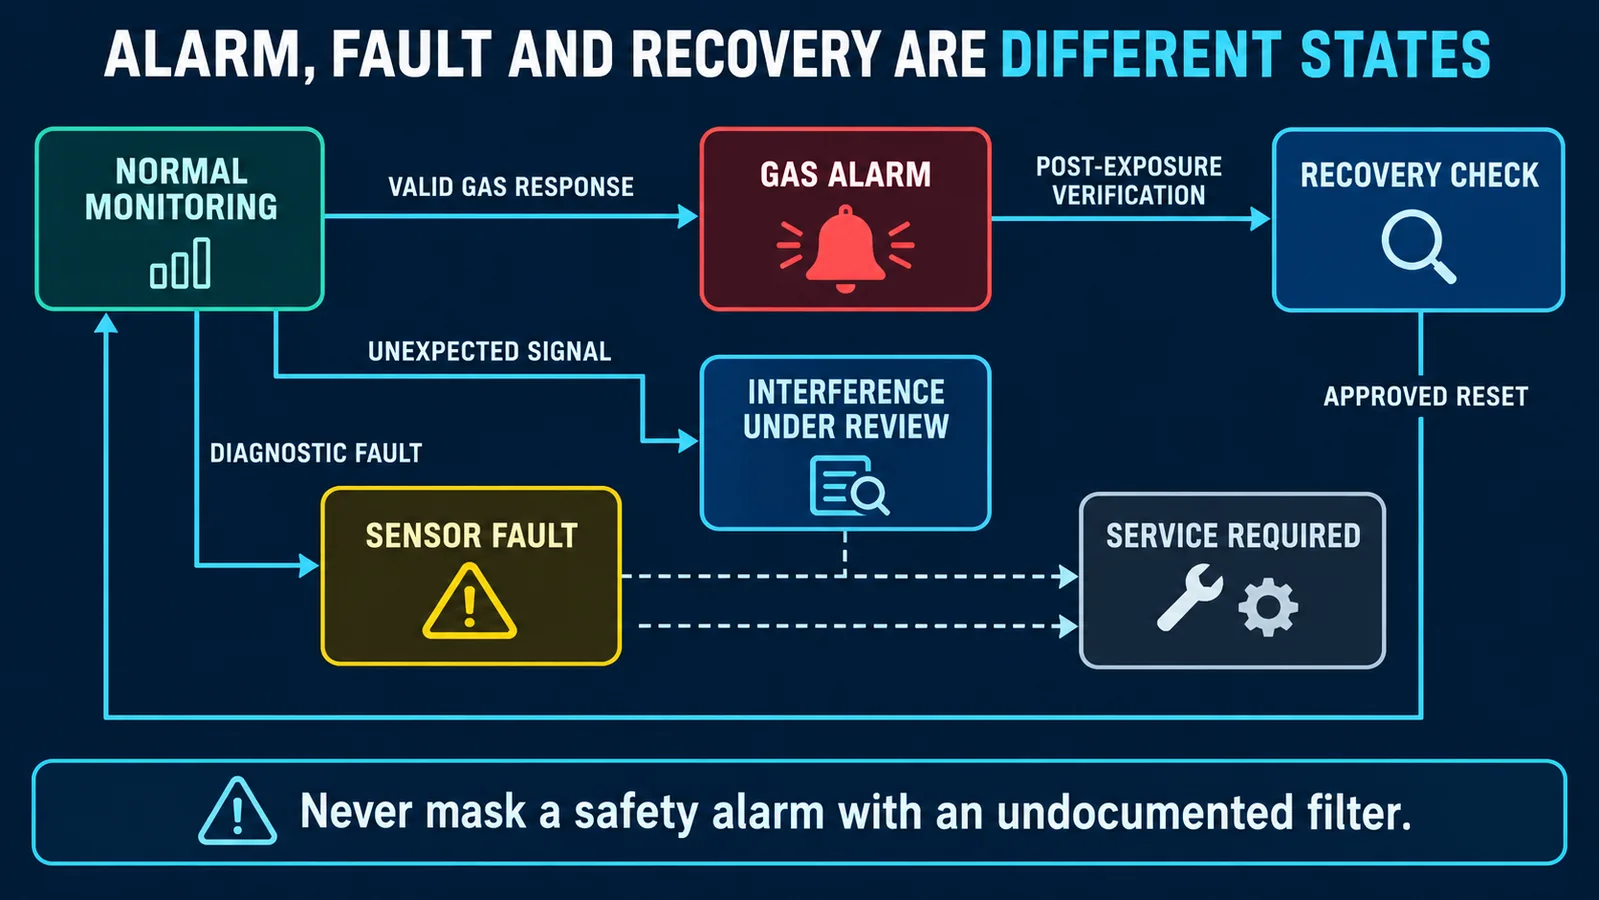
Um alarme de refrigerante confirmado, uma falha electrónica e um sinal inesperado mas válido não são o mesmo estado. O controlador deve preservar essas distinções quando a interface do sensor as suportar. Uma falha não deve ser convertida em uma leitura saudável e baixa; um alarme não deve ser apagado apenas porque há suspeita de um evento de limpeza.
Crie transições de estado explícitas para monitoramento normal, alarme de gás, falha de sensor, perda de comunicação, verificação de recuperação e manutenção necessária. Se o sistema detectar um sinal fora da família ou uma linha de base anormal, defina se ele relata uma falha, mantém a mitigação ou requer manutenção. O comportamento deve permanecer à prova de falhas de acordo com o projeto do equipamento certificado.
Uma investigação de interferência deve ocorrer após a resposta de segurança imediata, e não em seu lugar. As instruções de campo podem perguntar sobre limpeza ou pintura recente, mas também devem exigir verificações de vazamentos e análise diagnóstica apropriada ao equipamento.
A recuperação faz parte da compatibilidade
Alguns vapores produzem um sinal temporário que desaparece rapidamente; outros podem ser adsorvidos em superfícies, condensar ou alterar um elemento sensor. Avalie toda a curva de recuperação, não apenas o pico. Um sensor que permanece deslocado pode causar alarmes repetidos, reduzir a margem de detecção ou fazer com que os algoritmos de linha de base se comportem de maneira imprevisível.
Defina o que significa “recuperado”: saída dentro de uma banda controlada, diagnóstico normal e resposta bem-sucedida do gás alvo. Avalie a recuperação em temperatura e umidade relevantes porque a evaporação e a dessorção podem mudar. Se o ciclo de energia afetar o resultado, inclua os estados de recuperação com e sem energia na análise, em vez de confiar em uma reinicialização como solução.
Quando a recuperação não for confiável, a ação de serviço correta poderá ser a substituição. Torne essa decisão explícita e forneça uma verificação funcional aprovada após a substituição.
Testar exposições combinadas e sequenciais quando credíveis
Equipamentos reais podem sofrer umidade e vapor de limpeza, cura adesiva seguida de calor ou exposição a aerossóis em uma entrada carregada de poeira. A triagem de um único material é um primeiro passo necessário, mas pode não abranger combinações confiáveis. Use a avaliação de risco para selecionar combinações em vez de testar cada permutação.
A sequência pode ser importante. Uma superfície protetora úmida pode reter vapor; um limpador pode deixar resíduos que serão liberados posteriormente durante o aquecimento; uma pluma adesiva pode ocorrer enquanto a unidade permanece embalada. Registre a ordem, o intervalo e a transição ambiental. Verifique a resposta do gás alvo após a condição final.
Os testes combinados são especialmente úteis para validar uma capa protetora ou filtro proposto. Eles podem revelar transporte mais lento, contaminação retida ou bloqueio de água que os testes individuais a seco não detectam.
Traduzir evidências em uma lista de materiais aprovados
Crie uma lista controlada de materiais de fábrica, selantes de instalação e produtos de limpeza que foram avaliados. Inclua a identidade exata do fabricante e do produto, aplicação aprovada, restrições, requisitos de cura ou enxágue e o relatório de evidências. Uma declaração genérica como “use limpador não corrosivo” não controla a composição volátil ou aplicação próxima ao detector.
Vincule a lista aos sistemas de mudança de aquisição e fabricação. Mudanças em novos fornecedores, formulações, rótulos ou processos devem desencadear uma análise de impacto. A documentação de serviço deve nomear os produtos aprovados ou fornecer um método de seleção controlado e alertar contra a aplicação direta na entrada do sensor.
A lista aprovada não é um endosso universal de um produto químico. Aplica-se apenas ao equipamento, sensor, instalação e procedimento documentados.
Investigue eventos de campo com evidências, não com suposições
Prepare um pacote de dados de campo antes do lançamento. Registros úteis incluem histórico de sinais do detector, códigos de alarme e falha, estados de ventiladores e compressores, temperatura e umidade, interrupções de energia, revisão do controlador, modelo da unidade, lote de sensores, fotos de instalação e materiais de serviço recentes. Preserve o sensor removido e as peças contaminadas quando for necessária uma investigação laboratorial.
Utilize uma árvore de decisão estruturada: confirme se o refrigerante está presente; inspecionar a fiação e a entrada; revisar o tempo do evento; identificar exposição química recente; teste o sensor retornado em ar limpo e gás alvo; comparar com uma amostra de referência; e inspecione a lógica do controlador. Não “prove” uma interferência reproduzindo apenas um sinal com um spray descontrolado.
Agregue dados de campo por material, modelo, clima, lote de sensores e software. Um padrão pode revelar um produto de serviço específico, um curso de água ou um problema de idade de montagem que casos individuais ocultam.
Controle alterações de material, sensor e firmware em conjunto
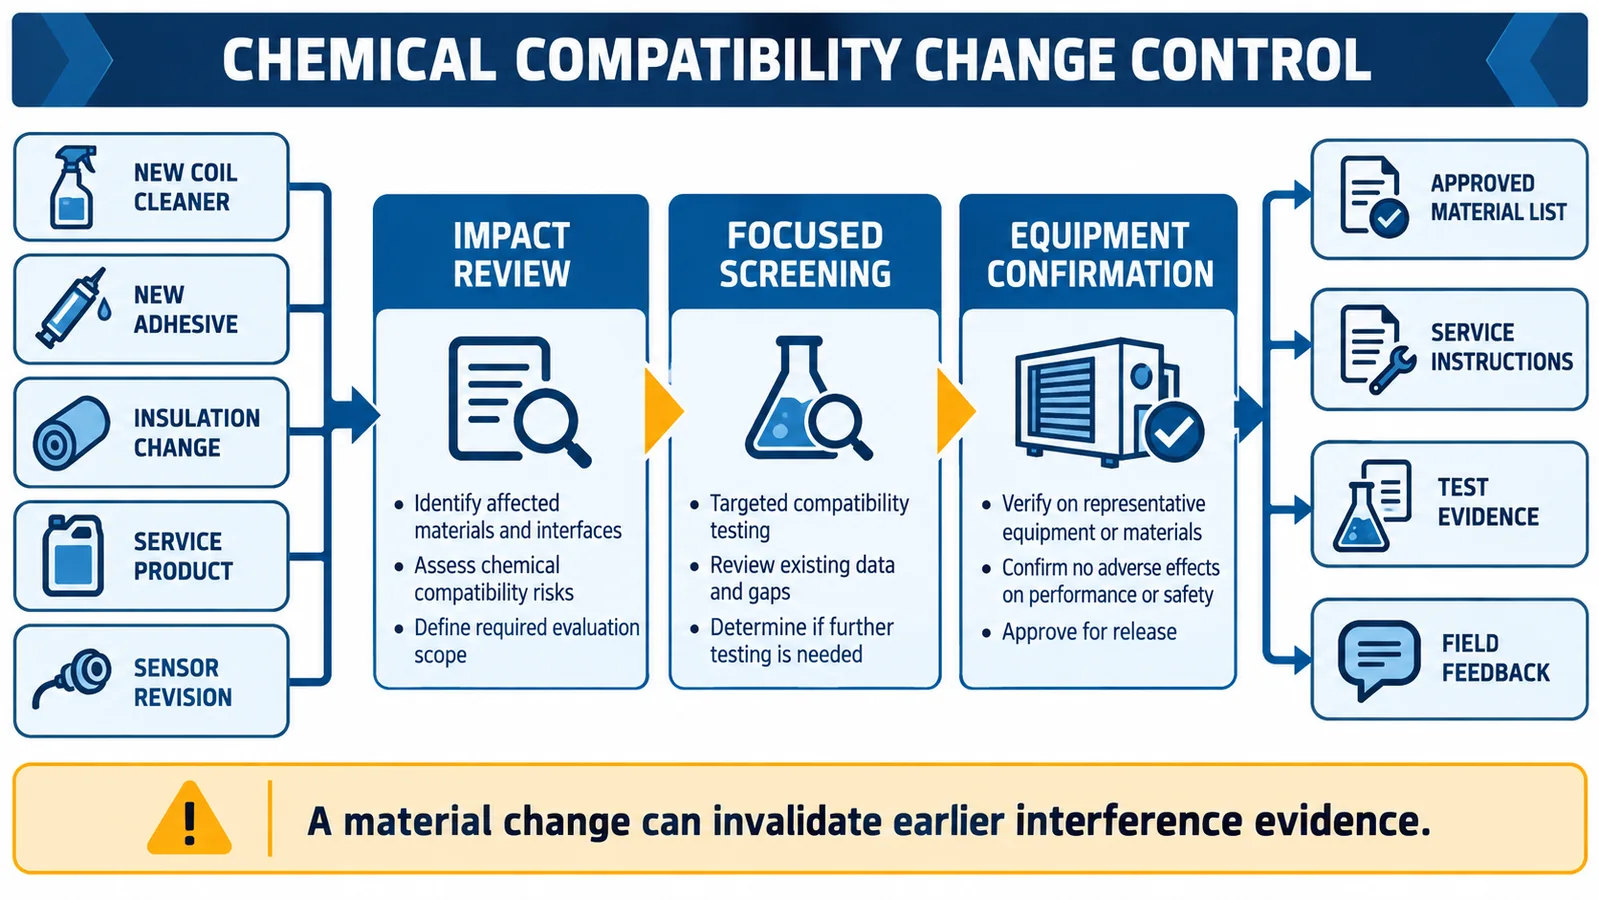
Um novo limpador, adesivo, isolamento, capa protetora, revisão do sensor ou atualização do processamento de sinal pode invalidar evidências de interferência anteriores. Aplique uma análise de impacto documentada que identifique alterações na exposição, transporte, seletividade, filtragem, recuperação e diagnóstico. Utilizar uma triagem focada quando a base técnica a apoiar e uma requalificação mais ampla quando vários fatores mudarem.
Mantenha os relatórios de teste vinculados à lista de materiais, lista de materiais aprovados, desenhos, firmware e instruções de serviço. Os fornecedores devem notificar o fabricante do equipamento sobre alterações relevantes na formulação ou no projeto. A inspeção recebida nem sempre consegue detectar uma alteração na formulação volátil, por isso a notificação de alterações contratuais é importante.
Projete uma investigação de evento de campo que preserve evidências
Quando um cliente relata um alarme durante a limpeza ou reforma, a primeira ação de serviço não deve ser reiniciar repetidamente ou substituir o detector sem registros. Capture o carimbo de data/hora, alarme do detector e estados de falha, concentração relatada ou valor bruto, se disponível, modo HVAC, estado do ventilador, ventilação da sala, produto usado, método de aplicação, quantidade aproximada, distância, duração e histórico de recuperação. Fotografe a entrada instalada e os resíduos próximos antes de limpá-los.
Compare outros detectores no mesmo sistema. Uma resposta limitada a um dispositivo pode indicar uma exposição local ou um caminho bloqueado; eventos simultâneos podem indicar uma fonte de ar de retorno compartilhada, perturbação de energia ou condição real do refrigerante. Verifique as evidências de refrigerante de forma independente, em vez de presumir que a presença de um limpador prova que o alarme era falso. Pressão, histórico de serviço e procedimentos aprovados de verificação de vazamento podem ser necessários.
Conservar a unidade removida em embalagem lacrada e etiquetada quando o exame laboratorial for justificado. Registre firmware, configuração e informações de série ou lote. Um resultado de bancada sem falhas após horas de recuperação de ar limpo não reconstrói a exposição de campo; logs de eventos e detalhes do site fornecem o contexto ausente.
Transforme os resultados da triagem em limites práticos de engenharia
Um relatório de compatibilidade não deve terminar com “aprovado” ou “reprovado”. Definir a condição máxima de uso avaliada, ventilação necessária ou tempo de cura, pulverização direta proibida, separação mínima da entrada se suportada, ação de recuperação e qualquer inspeção após exposição. Vincule esses limites às instruções de trabalho de fabricação, manuais de instalação e treinamento de serviço.
Para materiais aplicados dentro de equipamentos, controle tanto a formulação quanto a massa de aplicação. Um cordão de adesivo utilizado na qualificação não cobre um técnico de campo preenchendo uma cavidade com o mesmo produto. Para produtos de limpeza, controle a diluição, o enxágue, o tempo de permanência e se o ventilador funciona durante ou após a aplicação. Para produtos para ocupantes, enfatize a ventilação e a diferença entre o uso incidental normal e a aplicação deliberada na grade de retorno.
Use as tendências de reclamações como um ciclo de feedback. Agrupe eventos por classe química, geometria da unidade, revisão do sensor, clima e procedimento de serviço. Um cluster pode revelar uma combinação não testada, uma entrada exposta ao ar de retorno concentrado ou uma alteração de firmware que alterou a persistência. Os dados de tendências devem orientar os testes direcionados, em vez de encorajar uma ampla redução na sensibilidade dos alarmes.
Evite três atalhos tentadores, mas inseguros
Primeiro, não mascare eventos repetidos com um longo atraso, a menos que a resposta de segurança completa permaneça em conformidade e a causa raiz seja compreendida. Segundo, não reposicione o sensor longe de produtos químicos sem revalidar o transporte de refrigerante. Terceiro, não publique uma afirmação ilimitada de “imune a produtos de limpeza” a partir de alguns testes de câmara. As formulações, concentrações e misturas variam e podem ocorrer danos materiais após exposição repetida, mesmo quando não ocorre nenhum alarme imediato.
Exemplo de integração de produto: detecção NDIR multi-refrigerante
O MH-441D da Winsen está listado na exportação verificada do WooCommerce como um sensor de refrigerante NDIR para R32, R454B, R410A e R134a, com tensão analógica e interfaces UART listadas. Como a exportação observa um conflito de descrição de saída, a interface exata e os detalhes elétricos devem ser confirmados na folha de dados controlada pela corrente antes da seleção.

Não inferir compatibilidade com produtos de limpeza, adesivos ou vapores domésticos a partir do princípio NDIR ou do resumo do produto. Solicite evidências de interferência controlada relevantes para a aplicação e execute triagem específica do equipamento. Confirme a calibração do refrigerante, fornecimento, saída, comportamento de diagnóstico, limites ambientais, definição de resposta, estrutura de proteção e escopo de certificação.
Guias de engenharia relacionados incluem Projeto RDS para equipamentos R32 e R454B, Assim, Sequenciamento de controle de alarme de vazamento R32, e compensações de drenagem, soprador e colocação de ar de retorno.
O que enviar para uma análise de interferência
Forneça o refrigerante alvo, variante do sensor, tipo de equipamento, localização e cobertura propostas, dados brutos da interface, lógica de alarme e falha, lista completa de materiais de fábrica, produtos de limpeza e procedimentos de serviço aprovados, cenários de exposição doméstica, faixa de temperatura e umidade, volume anual e mercado de certificação. Se um evento de campo motivou a revisão, inclua registros de eventos, materiais de serviço recentes, fotos de instalação e o sensor devolvido.
Winsen pode revisar a interface do módulo candidato e ajudar a estruturar uma matriz de triagem de interferências. A compatibilidade final e a qualificação do equipamento continuam a fazer parte do programa de segurança controlada do OEM.
Entre em contato com a Winsen para uma análise de interferência do sensor de refrigerante.
Referências
- Soluções UL: Requisitos atualizados para sistemas de detecção de refrigerante
- Soluções UL: inspeção de sistemas de detecção de refrigerante em equipamentos HVAC
- Soluções UL: Resposta do Sensor em Sistemas HVAC
- Iniciativa de pesquisa de refrigerantes inflamáveis AHRI
- AHRTI 9009: Detecção de vazamento de refrigerantes A2L em equipamentos HVACR
- Página do produto Winsen MH-441D
